Știri din industrie
Acasă / Știri / Știri din industrie / Echipament automat de prelucrare a țevilor: un ghid al cumpărătorului pentru selectarea mașinilor
Echipamentul automat de prelucrare a țevilor nu este o singură mașină; este o decizie cu privire la câți pași în producția de tuburi pot rula fără măsurarea și reglarea manuală. Cel mai bun moment pentru automatizare este atunci când geometria piesei este stabilă, volumele justifică un ciclu mai rapid și problema de calitate vine din manipularea umană. Acest articol explică ce include de fapt categoria de echipamente, cum să alegeți între mașini autonome și linii automate și cum să reduceți riscul de a cumpăra o configurație greșită.
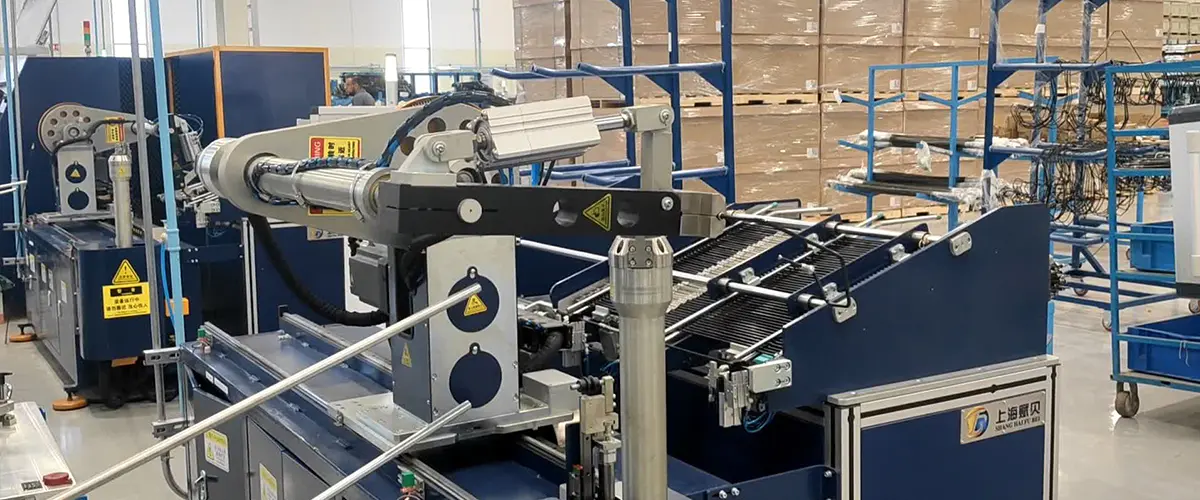
Echipament automat de prelucrare a conductelor acoperă mașinile care formează, decupează, îndoaie sau pregătesc capetele pieselor de prelucrat rotunde goale sub control programatic. Include mașini de îndoit pentru țevi CNC, mașini de îndoit cu cap dublu, mașini de îndoit cu un singur cap, mașini de formare a capete, mașini de teșit, mașini de filat și mașini de sertizare. De asemenea, include linii integrate în care un tub este încărcat dintr-un mănunchi, îndoit, format și descărcat fără ca un operator să-l atingă.
Trei operațiuni contează cel mai mult în producția de automobile și HVAC: îndoirea schimbă traseul tubului; formarea la capăt creează o flanșă, un cordon sau un diametru redus, astfel încât să poată fi atașat un furtun sau un fiting; iar tăierea sau teșirea determină cât de curat intră tubul în următoarea stație. Echipamentele automate controlează acești pași cu servomotorizări, programe stocate și senzori. Acesta este ceea ce îl separă de un îndoit manual sau de o unealtă de teșire portabilă.
| Categoria echipamentelor | Operații tipice | Considerent cheie |
|---|---|---|
| Mașini de îndoit țevi | Îndoire cu un singur sau dublu cap, control CNC | Poate o mașină să acopere toate razele de curbură din familia ta de piese? |
| Mașini de deformat și teșit | Evazare, bordurare, reducere, teșire | Capetele tuburilor sunt gata pentru fitinguri înainte de asamblare? |
| Linii de producție automate | Hrănire, îndoire, formare, descărcare | Aveți nevoie de flux continuu pentru a elimina tampoanele? |
Utilizați acest tabel ca punct de plecare, nu ca specificație finală. Dispunerea exactă depinde de diametrul tubului, grosimea peretelui, materialul și raza de îndoire.
Echipamentul de prelucrare automată a țevilor este adesea vândut după numărul de axe CNC, dar calitatea rezultatului depinde de forța de strângere, materialul matriței de îndoire, suportul dornului și alinierea sculelor. Tuburile cu pereți subțiri au nevoie de un dorn pentru a preveni ridurile și prăbușirea pe raza interioară. Oțelul și aluminiul de înaltă rezistență necesită un cadru rigid care să mențină toleranțe fără deformare. Solicitați toleranța realizabilă la unghiul de îndoire, planul și lungimea capătului. Așteptările obișnuite pentru îndoirea tubului auto sunt de aproximativ ± 0,1° pe unghi și ± 0,1 mm pe poziție, dar aceste valori necesită unelte și setare corectă a operatorului.
Materialul modifică și configurația mașinii. Un tub de nailon sau PA se comportă diferit față de linia de frână din oțel. Îndoirea nailonului necesită o presiune mai mică și o geometrie diferită a dornului sau matriței pentru a evita punctele plate. Dacă produsul dvs. include tuburi din plastic, lista dvs. de echipamente ar trebui să includă instrumente de îndoit dedicate sau o mașină cu parametri reglabili.
Operațiile de final sunt la fel de importante ca și îndoirile. Evazarea, bordurarea și teșirea au loc după ce tubul este îndoit. Dacă automatizați mașina de îndoit, dar încă pregătiți capetele manual, calitatea asamblarii va avea în continuare de suferit. Liniile automate rezolvă acest lucru prin integrarea operațiunilor, în timp ce mașinile de sine stătătoare pot obține același rezultat cu o programare și o manipulare mai bune.
Cele mai multe greșeli de achiziție se întâmplă deoarece cumpărătorul începe cu un tip de mașină în loc de o familie de piese. Pune mai întâi aceste trei întrebări.
Tuburile unice îndoite cu una sau două coturi pe aceeași parte pot fi manipulate de o mașină cu un singur cap. Piesele care necesită îndoiri la ambele capete sunt mai potrivite pentru o mașină cu cap dublu, deoarece cele două părți rămân coordonate și operatorul nu trebuie să rotească tubul între operații. Pentru familiile cu mai multe diametre și unghiuri de îndoire, o mașină de îndoit țevi dublu CNC cu axe servo-acționate vă oferă repetabilitate și schimbare mai rapidă a programului.
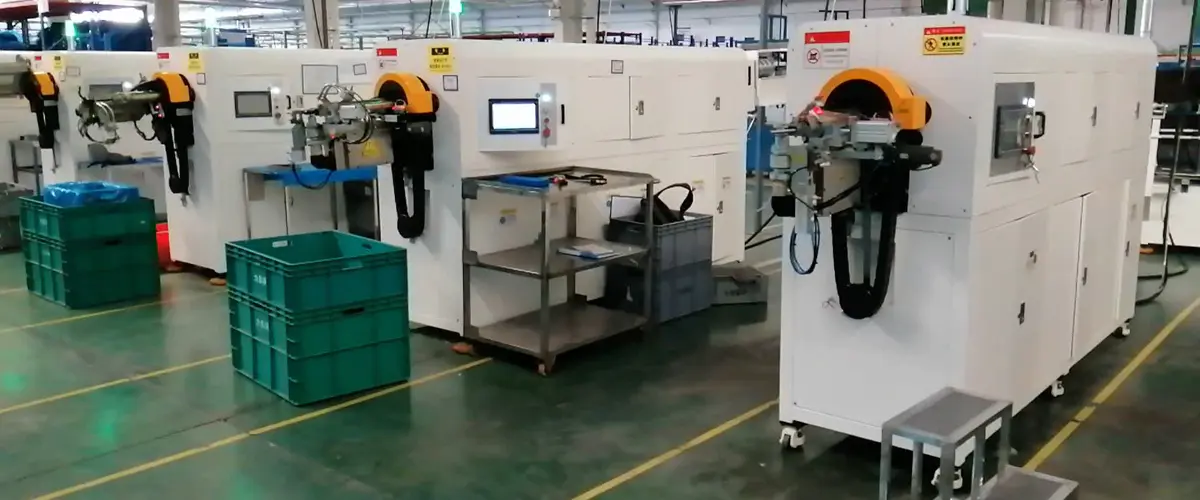
 Mașină CNC de îndoit țevi cu două capete pentru linii de frână și hidraulice Acest îndoit cu două capete acționat servo manevrează țevi de la 4,76 la 6,35 mm, îndoind până la 180° cu încărcare automată. Conversia sa integrată a coordonatelor simplifică programarea cu mai multe îndoiri, făcându-l o potrivire puternică atunci când aveți nevoie de îndoiri consistente la capătul dublu, fără a întoarce piesele între operații. Vizualizare produs →
Definiți producția necesară în părți pe oră și numărul de schimburi. O mașină de sine stătătoare este suficientă dacă îndoitorul nu este blocajul. Dacă aveți nevoie de un randament ridicat în mai multe stații, o configurație mai automată este justificată. Evitați să cumpărați o capacitate suplimentară pe care nu o veți folosi timp de câțiva ani, deoarece adaugă costuri de întreținere și presiune în spațiul de podea.
Pentru loturi mici, timpul petrecut cu schimbarea instrumentelor și încărcarea de noi programe este un cost direct. Mașinile de îndoit țevi complet automate cu un singur cap ajută aici, deoarece combină programele stocate, poziționarea motorizată și prindere rapidă. Acestea permit unei mașini să treacă de la un diametru de tub la altul cu o configurare manuală minimă. Prin reducerea timpului de schimbare, ele fac, de asemenea, viabile din punct de vedere economic tiraje mai mici de loturi.
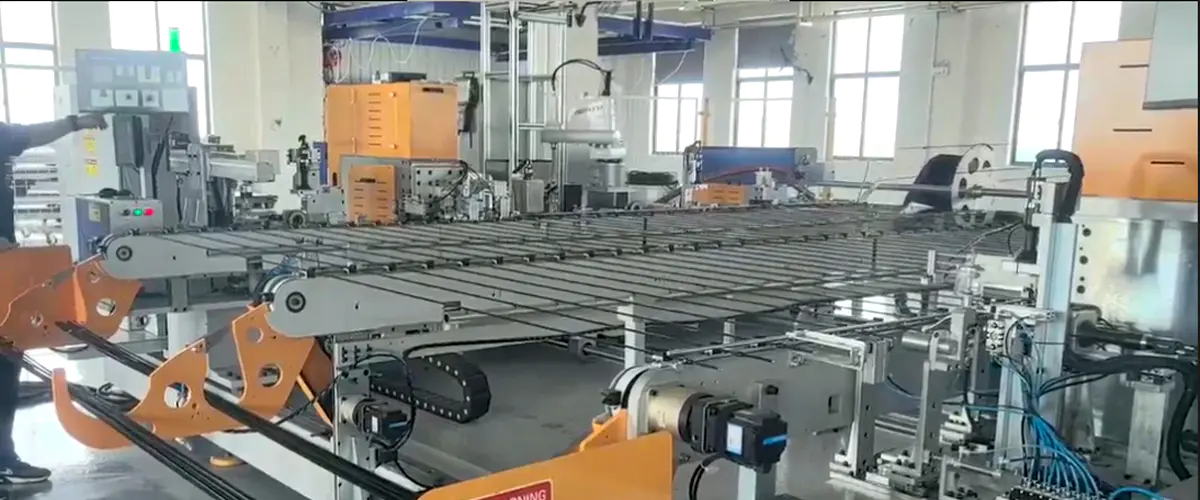
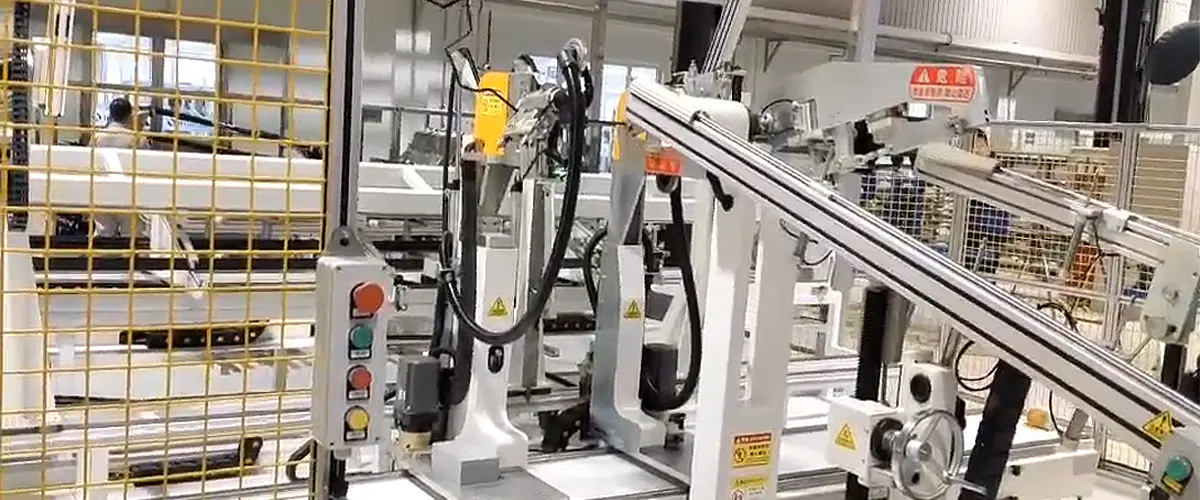
Mașină de îndoit țevi complet automată cu un singur cap cu PLC Siemens Dispunând de un PLC Siemens și un servomotor complet, această mașină automatizează încărcarea, îndoirea și ieșirea pentru a reduce munca manuală și erorile dimensionale pe care le poate provoca manipularea manuală. Designul său compact și compatibilitatea cu geometriile complexe se potrivesc producției în loturi mici, unde schimbarea rapidă scade costul total. Vizualizare produs → Trecerea de la o singură mașină de îndoit țevi la o linie automată este justificată atunci când blocajul este manipularea materialelor sau atunci când piesa necesită mai mult de o operațiune în succesiune. O linie de producție automată pentru formarea țevilor de aer condiționat auto, de exemplu, poate combina tăierea, îndoirea, formarea la capăt și pregătirea pentru testarea scurgerilor într-un singur flux. Beneficiul este mai puține lucrări în desfășurare și mai puține zone tampon. Riscul este ca o integrare slabă să creeze timpi de nefuncționare pe mai multe stații.
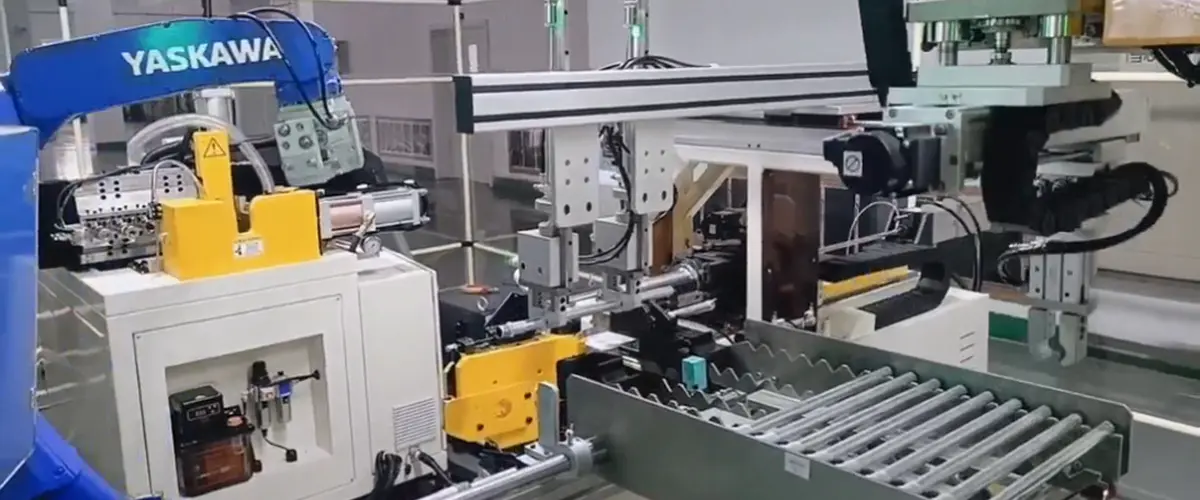
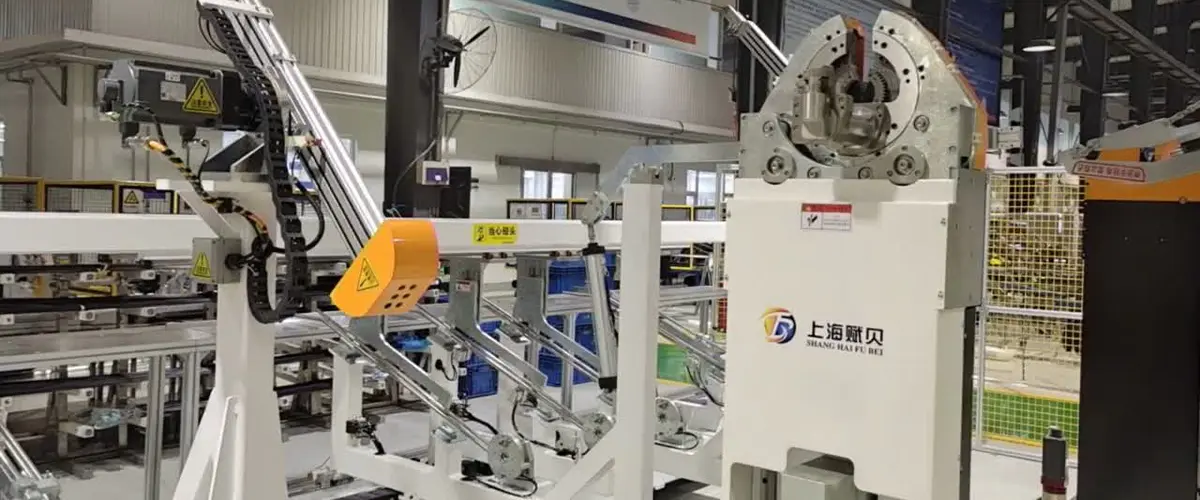
Linie automată de producție pentru formarea țevilor de aer condiționat auto Această linie combină încărcarea automată, formarea la ambele capete, îndoirea și descărcarea, cu un braț robot care transferă tuburi neregulate între stații. Este proiectat pentru piese care necesită operațiuni diferite la fiecare capăt, ceea ce îl face ideal pentru țevile de aer condiționat care au nevoie de trasee de curbură mai complexe și secvențiere într-un singur flux. Vizualizare produs → În practică, același echipament poate servi diferite produse finite. Ansamblurile de țevi de frână sunt tuburi de oțel de diametru mic, cu coturi simetrice la ambele capete, astfel încât un îndoit cu două capete este adesea miezul liniei. Țevile de aer condiționat sunt mai mari și necesită trasee de coturi mai complexe plus formarea capetelor, care este exact locul în care o linie automată menține poziția fiecărei coturi consistentă. Un recent livrat soluție de prelucrare a tuburilor la cheie pentru un client important de automobile arată cum proiectarea liniei trebuie să se bazeze pe desenele reale ale pieselor și pe obiectivele de producție.
Înainte de a vă angaja, comparați constructorii folosind aceleași dovezi pe care le-ați folosi pentru orice achiziție de capital. Uitați-vă la sistemul de control, numărul de axe servo, rigiditatea sculelor și răspunsul la service. Solicitați instalații existente și contacte la companii care execută piese similare.
O modalitate de a verifica credibilitatea este revizuirea background propriu al producătorului . Un constructor care proiectează și produce mașina, mai degrabă decât pur și simplu asamblarea componentelor cumpărate, poate explica de obicei compromisurile dintre dimensiunea servo, rigiditatea cadrului și durata de viață a sculei. De asemenea, este mai probabil să oferiți o soluție personalizată atunci când piesa dvs. nu se potrivește unui catalog standard.
Riscurile comune de achiziție includ alegerea unei mașini cu un pachet de control greu de programat, service local insuficient și unelte nedocumentate. Aceste riscuri apar după instalare, nu în cotație, așa că asigurați-vă că propunerea de vânzare include instruire, documentație și o listă clară de piese de schimb.
Echipamentele automate de prelucrare a țevilor reprezintă o categorie largă, dar alegerea potrivită este restrânsă. Începeți cu piesa care provoacă cea mai mare reprelucrare sau consumă cea mai mare forță de muncă. Mapați procesul de la tubul drept la ansamblul finit. Apoi decideți dacă o mașină de îndoit CNC, o mașină cu două capete sau o linie automată satisface cerințele de toleranță și volum. O mașină care poate repeta aceeași îndoire de mii de ori este utilă numai dacă sistemul din jurul său poate alimenta material, schimba unelte și descărca piese la fel de fiabil.
Cumpărarea de la un constructor care poate oferi inginerie de aplicație și integrare în linie reduce riscul. Cea mai scumpă greșeală este să nu plătiți în exces pentru o mașină; este cumpărarea unei mașini care nu poate rula familia dvs. de piese reale fără o ajustare constantă.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Clădirea A, nr. 299 Tangming Road, zona industrială Shihudang, districtul Songjiang, Shanghai, China
Drepturi de autor © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Rezervat Fabrica de echipamente de prelucrare automată a țevilor