Știri din industrie
Acasă / Știri / Știri din industrie / Linie automată de turnare ATL: soluție de formare de precizie a tuburilor pentru automobile
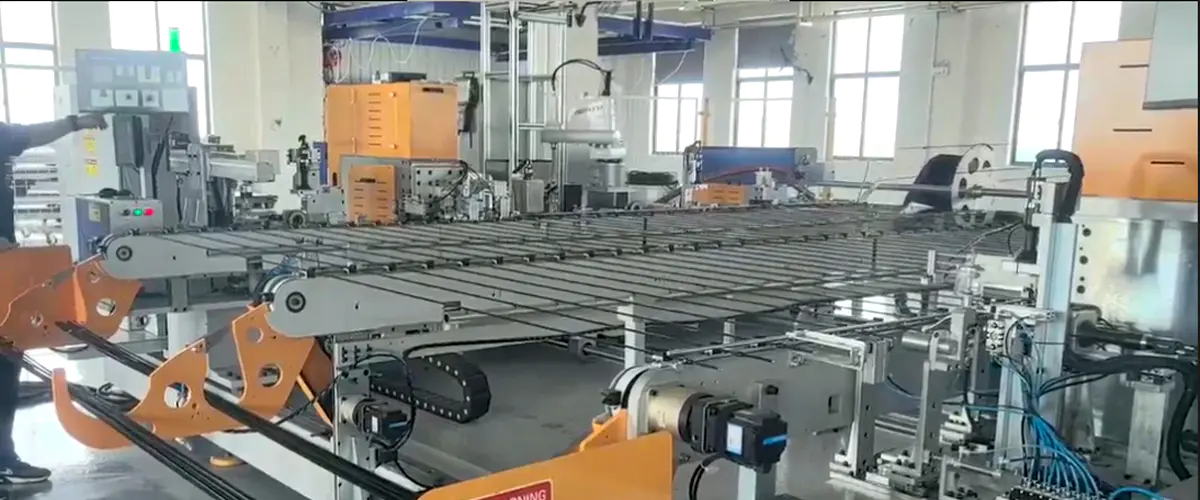
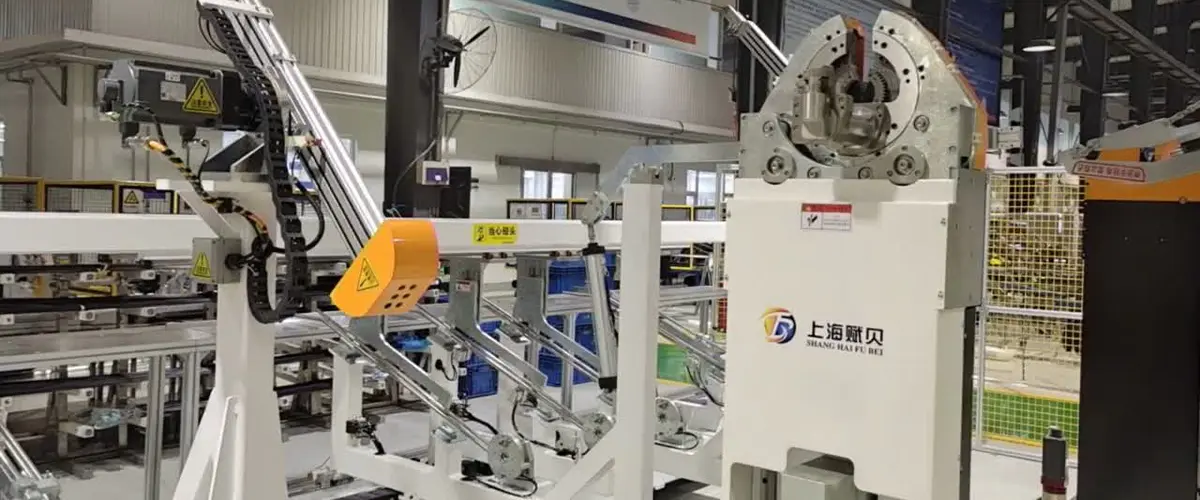
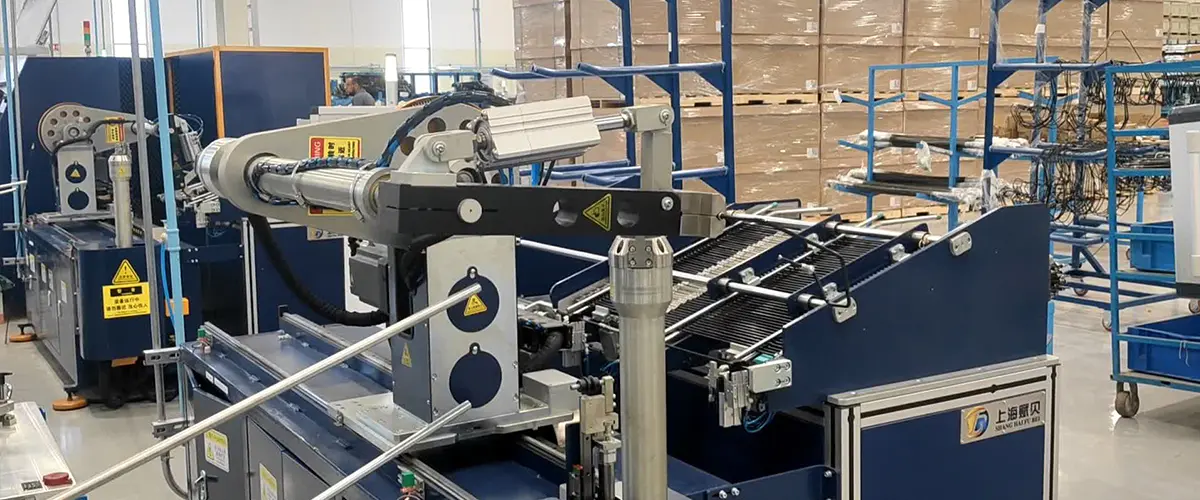
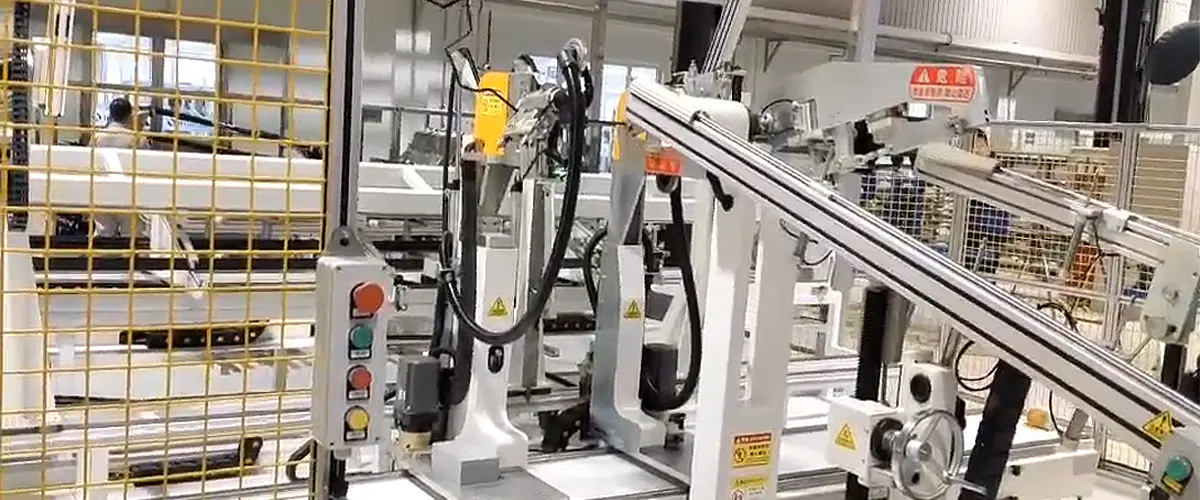
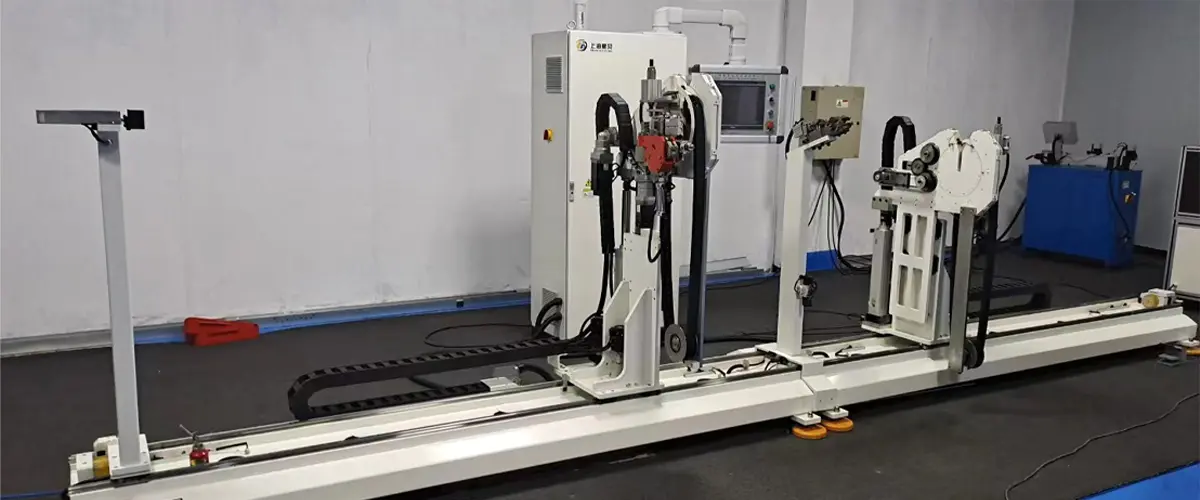
În multe fabrici de prelucrare a tuburilor, blocajul nu este mașina individuală de îndoit, ci transferul pieselor între stații. Operatorii mută țevile dintr-un îndoit într-o unitate de formare a capetelor, apoi pe o mașină de teșit, iar ciclul se repetă. Fiecare transfer introduce erori de aliniere, zgârieturi și variații în timpul ciclului. Rezultatul este o linie de producție care nu își atinge niciodată capacitatea teoretică. Linia automată de turnare ATL de la Shanghai Fubei Electromechanical Equipment Co., Ltd. abordează această problemă prin integrarea îndoirii, formarea la capăt și transferul într-un singur sistem controlat.
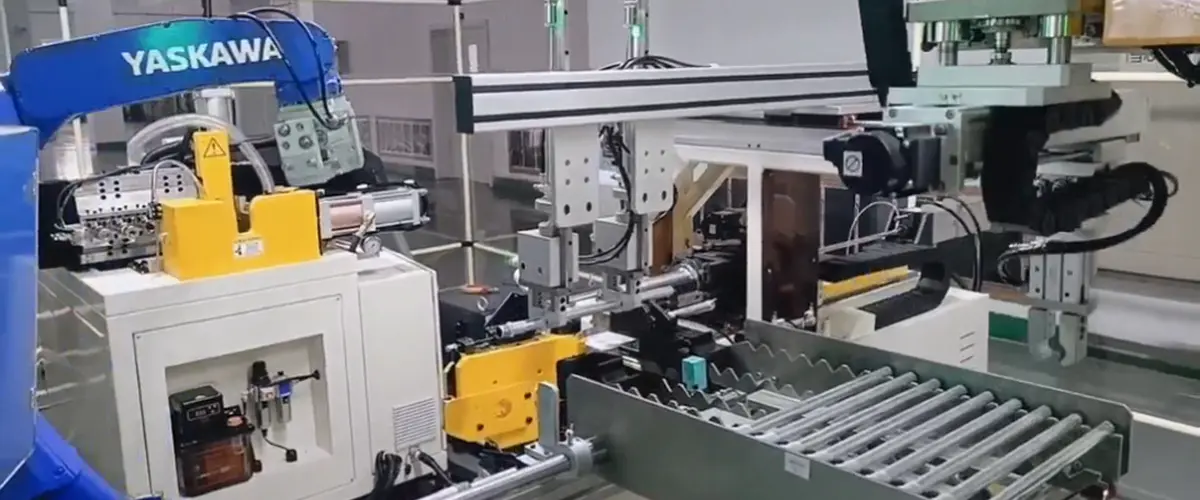
The Linie automată de turnare ATL este un sistem flexibil de prelucrare a tuburilor proiectat pentru producția de volum mare. Începe cu un mecanism de alimentare mecanic sau servo-acționat care poziționează un tub drept sau pre-îndoit în stațiile de formare. Linia efectuează apoi mai multe operații în succesiune: formare la capăt (evazare, flanșare sau bordare), îndoire (capă simplu sau dublu) și uneori teșire sau filare, în funcție de stațiile configurate.
Ceea ce face această linie diferită de un grup de mașini independente este transferul încorporat și coordonarea PLC. Fiecare stație este interconectată cu celelalte, astfel încât un tub nu poate trece la următoarea operație până când cea anterioară este confirmată completă. Acest lucru elimină problema obișnuită de „toleranță flotantă” în care piesele ies din specificații după mai multe transferuri manuale. Pentru tuburile de oțel de înaltă rezistență sau tuburile de aluminiu cu pereți subțiri utilizate în liniile de aer condiționat auto, această consistență este decisivă.
 Linie automată pentru formarea și asamblarea tuburilor de la capăt la capăt Această linie integrată automatizează încărcarea, debavurarea, formarea simultană a capetelor, asamblarea piulițelor și inspecția pentru tuburi de la 1.000 la 5.000 mm, asigurând o calitate constantă și reducând manipularea manuală. Vizualizare produs →
Shanghai Fubei proiectează linia automată de turnare ATL cu același servocontrol și filozofie HMI folosite în celelalte echipamente de prelucrare a tuburilor. Operatorul setează programul o dată, iar linia comută între dimensiunile tubului folosind rețetele stocate. Acest lucru permite utilizatorului să ruleze un lot de țevi de frână dimineața și un lot de țevi de aer condiționat după-amiaza, fără a reutila întreaga linie.
La achiziționarea unei linii automate, prima întrebare nu este prețul, ci rentabilitatea așteptată. Linia automată de turnare ATL oferă câștiguri măsurabile în trei domenii: consistență, debit și costul forței de muncă.
Consistența provine din ciclul determinist. Într-o celulă manuală, operatorul poate roti un tub cu 90 de grade cu o ușoară decalaj. În linia ATL, un dispozitiv de prindere face referire la tub într-un punct fix de fiecare dată. Unghiurile de îndoire sunt controlate de capete servo-acționate cu feedback în buclă închisă, nu de starea de spirit sau de oboseală a operatorului.
Debitul se îmbunătățește deoarece linia rulează continuu. În timp ce o stație formează un capăt, capul de îndoire se poate muta în următoarea poziție. Mișcarea suprapusă înseamnă că durata ciclului este mult mai scurtă decât suma timpilor de stație individuală.
Costul forței de muncă este mai mic deoarece un operator poate supraveghea întreaga linie în loc de trei sau patru persoane la mașini separate. Sarcina operatorului devine încărcarea materiei prime, monitorizarea IHM-ului și gestionarea alarmelor ocazionale, fără a efectua lucrări manuale repetitive.
Pentru a oferi o imagine concretă, luați în considerare două scenarii comune atunci când comparați o linie automată de turnare ATL cu abordări manuale sau semi-automate:
| Factorul | Celulă manuală/semi-automată | Linie automată de turnare ATL |
|---|---|---|
| Consistența ciclului | ±0,3 mm până la ±0,8 mm în funcție de operator | ±0,1 mm sau mai bine cu strângere servo |
| Comutare între dimensiunile tubului | 30–60 de minute cu reglaje manuale | 5-15 minute folosind rețete stocate |
| Numărul de operatori | 3–4 operatori pentru ieșire echivalentă | 1 operator pentru supraveghere linie |
| Rata de rebuturi | 1–3% tipic pentru lucrări în loturi mici | 0,2–0,5% realizabil cu stații de interblocare |
Aceste cifre reprezintă intervale industriale tipice și vor varia în funcție de materialul real al tubului, grosimea peretelui și configurația. Principala concluzie este că linia automată nu adaugă caracteristici de dragul tehnologiei; elimină variabilitatea care provoacă deșeuri și reprelucrare în celulele manuale.
Investiția într-o linie automată de turnare ATL se amortiza atunci când volumul anual este suficient de mare. O celulă manuală poate fi mai rentabilă pentru un atelier de lucru care rulează loturi scurte de mai multe dimensiuni diferite de tuburi. Dar pentru o fabrică care produce aceeași familie de ansambluri de tuburi pe un sezon lung, linia automată depășește rapid celula manuală în costul total pe piesă. De aceea, majoritatea achizițiilor de linii automate de turnare ATL provin de la producători de componente auto și HVAC de mare volum.
Înainte de a selecta o linie automată de turnare ATL, un cumpărător ar trebui să verifice dacă mașina poate gestiona portofoliul specific de tuburi. Cei mai importanți parametri sunt:
De asemenea, merită să ne întrebăm despre capacitatea liniei de a integra echipamente din amonte și din aval. De exemplu, o mașină CNC de îndoit țevi cu două capete poate fi utilizată în aceeași linie pentru îndoirea simultană a ambelor capete, ceea ce este util în special pentru tuburile în formă de U din sistemele de aer condiționat.
Îndoit CNC cu două capete pentru tuburi hidraulice precise Un îndoit servo-acționat cu 15 axe pentru țevi cu diametrul exterior de 4,76–6,35 mm, care susține coturi de până la 180° cu încărcare și descărcare automată, ideal pentru liniile de frână și hidraulice care necesită precizie repetabilă. Vizualizare produs → Când evaluați un furnizor, solicitați un studiu de capacitate a procesului. Furnizorul ar trebui să fie capabil să arate măsurători dimensionale luate pe parcursul unei serii de producție, nu doar un eșantion de trei părți. Un producător de încredere va documenta strategia de strângere, compensarea îndoirii elastice înapoi și designul sculei de formare a capătului.
Încă o recomandare practică: cereți o referință a liniei care rulează un material tub similar. Dacă producătorul nu poate furniza o instalație funcțională cu un diametru exterior similar, grosimea peretelui și raza de îndoire, acesta este un semn de avertizare. Linia automată de turnare ATL poate fi reglată pentru un anumit material, dar această reglare este cea mai fiabilă atunci când furnizorul a făcut-o deja pentru un proiect comparabil.
Două industrii conduc cea mai mare parte a cererii pentru linii automate de turnare ATL: producția de automobile și de aer condiționat. În domeniul auto, cele mai frecvente utilizări sunt ansamblurile de conducte de aer condiționat și ansamblurile de conducte de frână.
Conductele de aer condiționat auto sunt de obicei realizate din tuburi din aliaj de aluminiu cu pereți subțiri. Au nevoie de forme curate de capăt pentru conexiunile cu inele O și coturi precise pentru a trece tubul prin cavitatea interioară a vehiculului. Un proiect de linie de producție automată special pentru această aplicație poate include o stație de testare a scurgerilor după formare, astfel încât linia nu numai că face tubul, ci și îl verifică înainte de a părăsi celula automată. Shanghai Fubei oferă o linie de producție automată dedicată pentru formarea țevilor de aer condiționat auto care împărtășește aceleași componente de bază ca și linia automată de turnare ATL, dar le împachetează pentru această utilizare specifică.
Linie automată flexibilă pentru formarea asimetrică a capetelor țevilor Această linie efectuează operațiuni distincte pe fiecare capăt de tub, inclusiv formarea, îndoirea și transferul robotizat, potrivite pentru conductele de aer condiționat sau liniile de frână cu cerințe diferite de conectare pe latură. Vizualizare produs → Producția tubului de frână este un caz mai solicitant. Conductele de frână au funcții critice de siguranță, astfel încât dimensiunile trebuie menținute strâns, iar suprafața tubului trebuie să fie fără zgârieturi sau zgârieturi. Alimentarea cu crampă și prinderea la presiune joasă a liniei automate de turnare ATL pot fi configurate pentru a evita deteriorarea suprafeței. Aceeași linie poate gestiona formarea capătului dublu evazat necesară pentru conexiunile de frână.
În industria de aer condiționat, linia este adesea folosită pentru tuburile de cupru utilizate în serpentinele condensatorului și evaporatorului. Aici, principala preocupare este curățenia și prevenirea așchiilor de cupru în interiorul tubului. Zona de formare închisă a liniei automate de turnare ATL ajută la reținerea așchiilor și a prafului și poate fi echipată cu un sistem de aspirare a așchiilor.
Alegerea liniei automate potrivite este o decizie pe termen lung. Linia automată de turnare ATL de la Shanghai Fubei este proiectată pentru a fi adaptabilă, iar performanța sa depinde în mare măsură de specificarea stațiilor corecte, a instrumentelor și a software-ului de control pentru tubulatura dvs. Dacă evaluați o linie, începeți cu desenele actuale ale tuburilor și cu obiectivele de volum de producție. Apoi discutați cu producătorul timpul ciclului, capacitatea de schimbare și caracteristicile de asigurare a calității. Pentru mai multe informații despre abordarea inginerească a Shanghai Fubei și experiența sa în prelucrarea tuburilor, vizitați pagina noastră despre despre . Acesta explică concentrarea companiei pe echipamentele servocontrolate și soluțiile personalizate pentru sectoarele auto și HVAC.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Clădirea A, nr. 299 Tangming Road, zona industrială Shihudang, districtul Songjiang, Shanghai, China
Drepturi de autor © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Rezervat Fabrica de echipamente de prelucrare automată a țevilor