Știri din industrie
Acasă / Știri / Știri din industrie / Mașină de îndoit țevi PA: un ghid practic pentru producția de țevi de încredere
Țeava PA nu este o versiune extinsă a tubului de cupru sau oțel, iar o mașină de îndoit țevi PA nu este pur și simplu un îndoit de metal cu o matriță diferită. Tubul din poliamidă are un model diferit de retur, o sensibilitate diferită a suprafeței și un set diferit de moduri de defecțiune. Dacă ați văzut vreodată o îndoire cu aspect îngrijit transformându-se într-o linie aplatizată sau îndoită după deschiderea clemelor, știți deja că mașina, sculele și configurarea trebuie să funcționeze ca un singur sistem.
Am petrecut ani de zile construind echipamente de prelucrare a tuburilor în Shanghai, iar lecțiile din propriul nostru magazin sunt simple: definiți tubul, controlați îndoirea și dovediți rezultatul. Acest ghid prezintă punctele practice pe care le discutăm cu echipele de producție înainte ca un proiect de îndoire a tubului PA să treacă de la eșantion la ieșire în serie. Dacă doriți un context mai larg, puteți citi mai multe despre mediul nostru de prelucrare a tuburilor .
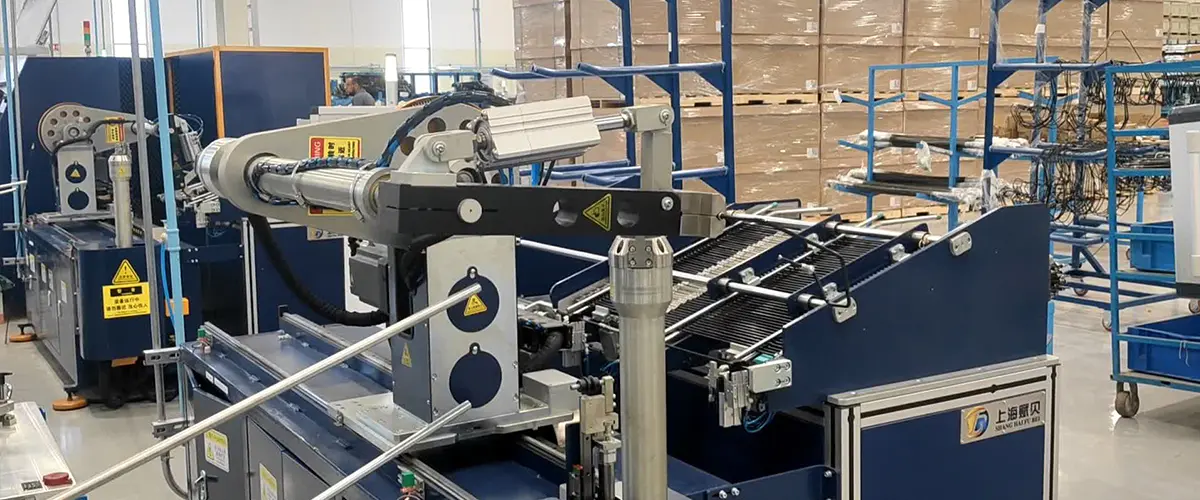
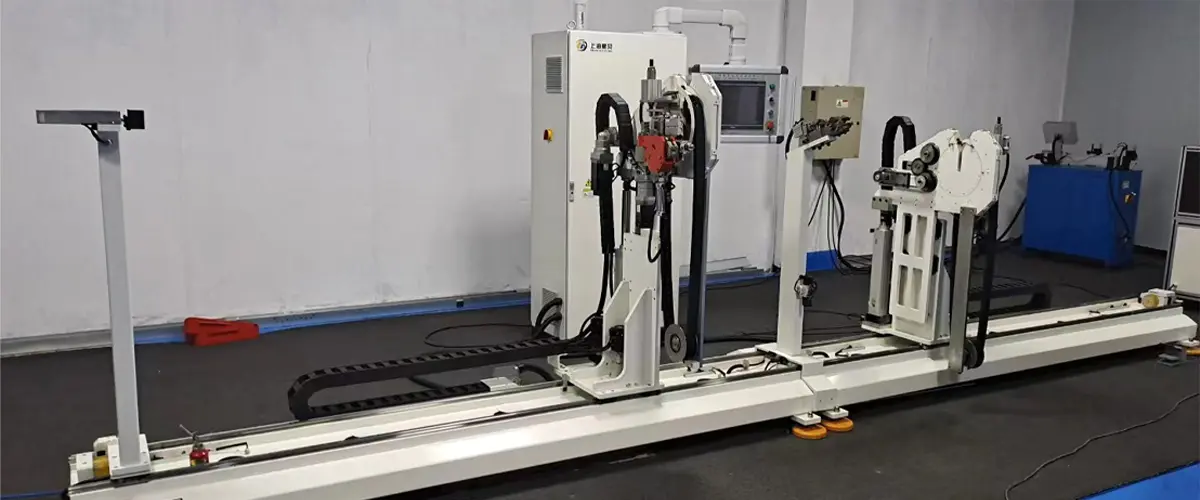
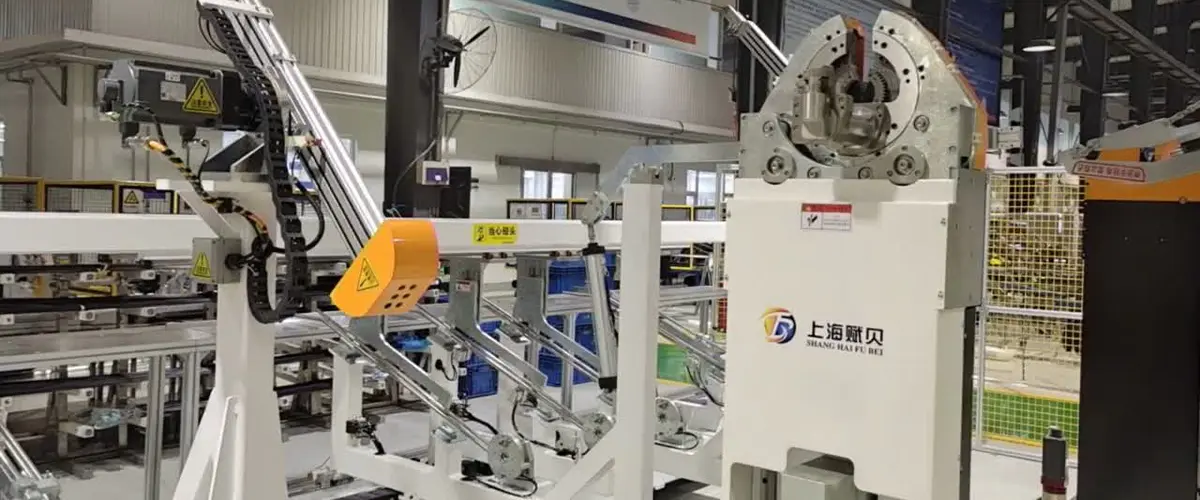
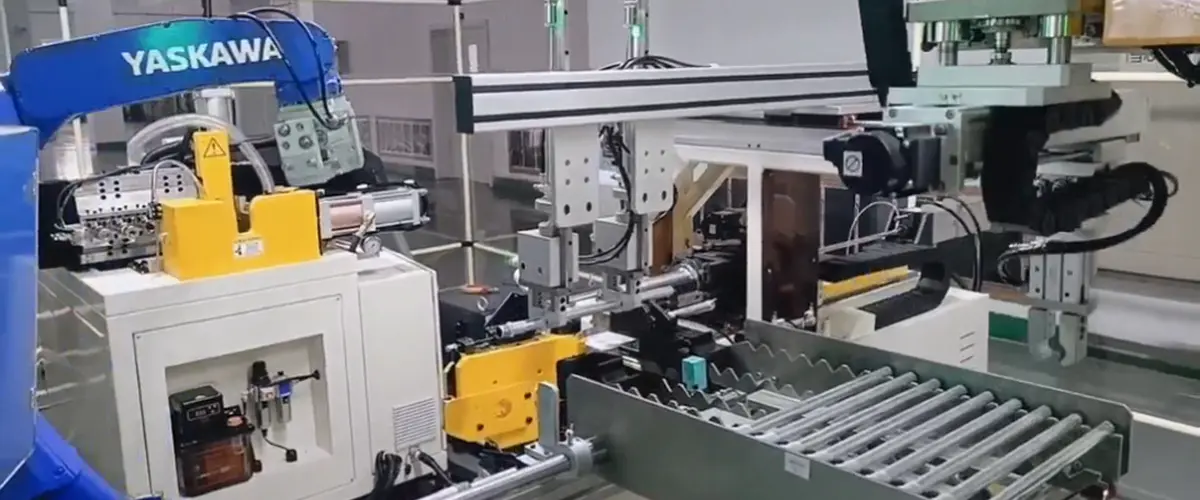
A Mașină de îndoit țevi PA formează tubul de poliamidă printr-o secvență controlată: alimentare, prindere, îndoire, descărcare. Matrița de îndoire stabilește raza liniei centrale. Matrița de prindere ține tubul de matriță. Matrița de presiune urmează exteriorul curbei și ajută la controlul fluxului de material. La unele configurații, o matriță de ștergere sau un suport intern poate fi utilizat pentru a reduce aplatizarea și șifonarea. Diferența cu PA este că materialul se împinge înapoi diferit. Este elastic, sensibil la temperatură și umiditate și adesea mai predispus la marcarea suprafeței decât metalul.
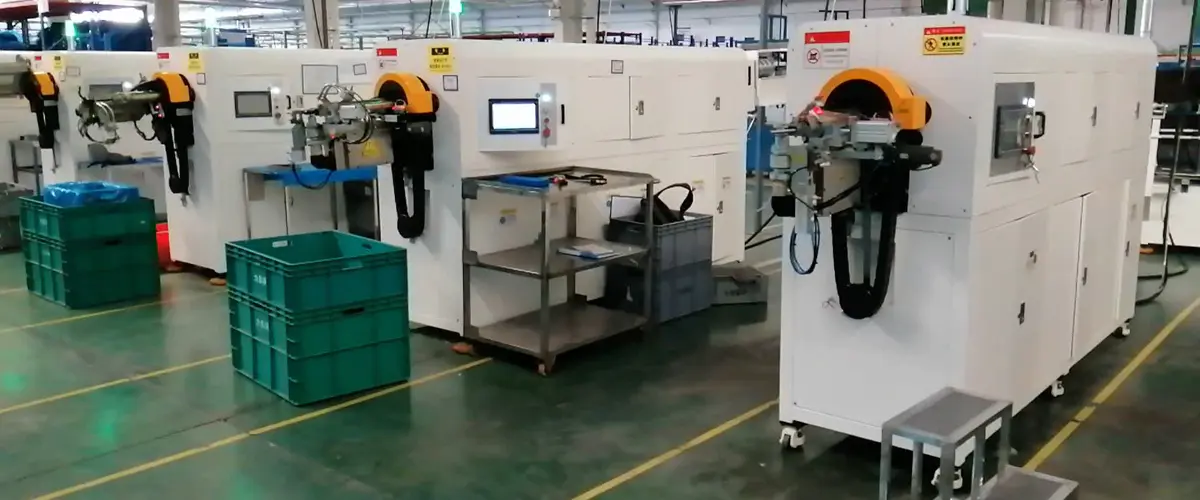
Pe o mașină de producție, capacitatea importantă nu este doar unghiul maxim de îndoire. Este repetabilitate: aceeași lungime de avans, același unghi de îndoire și aceeași corecție elastică pe prima și a miilea parte. Axele controlate servo, stocarea rețetelor și o interfață clară om-mașină fac acest lucru practic. O mașină bine aleasă ar trebui, de asemenea, să permită operatorului să ajusteze forța de strângere, viteza de îndoire și compensarea fără a transforma fiecare schimbare într-o încercare îndelungată.
Poliamida este o familie, nu un material. PA6, PA66, PA11, PA12 și gradele compuse pot arăta similar pe un desen, dar se comportă diferit într-un îndoit. Grosimea peretelui, toleranța la diametrul exterior, rigiditatea rășinii, conținutul de umiditate și condițiile de depozitare influențează rezultatul. De aceea, o rețetă de îndoire copiată dintr-un lot poate necesita ajustare pentru următorul.
Aceste trăsături nu fac PA imposibil de îndoit. Ele fac disciplina de configurare mai importantă. O mașină care poate menține o forță de strângere stabilă și repetă un unghi precis de îndoire este mult mai valoroasă decât una care oferă doar o capacitate nominală mare.
Când rulăm o încercare, de obicei lucrăm prin cinci variabile înainte de a judeca mașina sau sculele. Ordinea contează, deoarece schimbarea a două variabile simultan poate ascunde cauza reală a unei îndoiri proaste.
După primul articol, inspectați îndoirea pentru ovalitate, subțierea peretelui, urme și eroare de unghi. Apoi rulați un lot mic și verificați din nou aceleași puncte. Un proces care funcționează pe o singură probă, dar care se deplasează peste douăzeci de părți nu este pregătit pentru producție.
Sculele sunt locul în care o mașină bună devine un proces bun. Canalul matriței de curbare trebuie să se potrivească cu diametrul tubului și să susțină peretele exterior fără a-l ciupi. Clampul și matrițele de presiune ar trebui să intre în contact cu tubul pe o zonă generoasă, deoarece încărcarea punctuală este un motiv comun pentru urme și deformare. Dacă îndoirea este strânsă sau tubul are pereți subțiri, poate fi necesară o matriță de ștergere sau un suport intern pentru a controla interiorul îndoirii.
Pentru tubul PA, uneltele curate și uscate sunt, de asemenea, importante. Lubrifiantul care ajută la îndoirea metalului poate atrage praf sau poate afecta asamblarea ulterioară, așa că orice lubrifiant ar trebui să fie aprobat pentru material și utilizarea finală. Comenzile mașinii ar trebui să permită reglarea fină a unghiului de îndoire, compensarea înapoi cu elastic și lungimea de avans, cu rețete care pot fi blocate sau controlate de nivelul de permisiune.

Utilizați tabelul de mai jos ca punct de plecare pentru o specificație a mașinii sau o revizuire a furnizorului. Nu este un substitut pentru o încercare de îndoire, dar ajută la separarea întrebărilor care afectează producția de întrebările care arată bine doar pe o broșură.
| Zona de decizie | Ce să confirmi | De ce contează |
|---|---|---|
| Specificația tubului | Clasa PA, diametru exterior, perete, toleranță, stare de umiditate | Diferitele grade PA revin diferit și pot avea nevoie de un suport diferit. |
| Geometria îndoirii | Raza liniei centrale, unghiul de îndoire, lungimi drepte, joc | Razele strânse și dreptele scurte cresc riscul de ovalitate și marcaj. |
| Scule | Canelură matriță, material de inserție, ștergător sau suport intern | Contactul slab poate zdrobi, marca sau aplatiza tubul chiar și pe o mașină capabilă. |
| Control | Servoaxe, stocare rețete, corectare elastică, niveluri de acces | Repetabilitate depinde de setări stabile și modificări controlate. |
| Validare | Primul articol, verificări ale lotului, test de scurgere sau presiune, dacă este necesar | O îndoire care arată corect trebuie încă să demonstreze că îndeplinește cerințele de asamblare. |
Dacă comparați și familii de materiale, acest ghid pentru alegerea unui mașină de îndoit tuburi de nailon oferă un context util asupra sculelor și manipulării tuburilor.
Tubul PA este obișnuit în liniile de fluid și aer auto, ansamblurile de aer condiționat și sistemele pneumatice industriale, deși gradul exact și aprobarea depind de aplicație. În aceste zone, mașina de îndoit este rareori judecată singură. Se apreciază dacă poate oferi o îndoire consistentă care se potrivește următoarei etape de asamblare fără reluare.
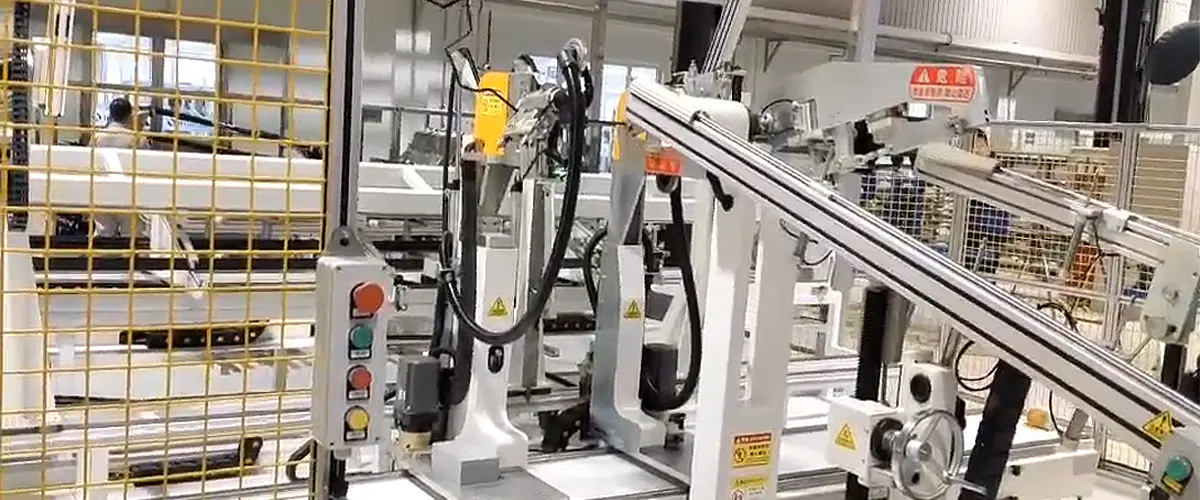
Pentru producție, planificați mașina ca parte a unei linii, nu ca o insulă. Luați în considerare modul în care va fi încărcat tubul, cum vor fi descărcate piesele finite, unde va avea loc inspecția și cum vor fi înregistrate schimbările. Dacă aceeași celulă rulează mai multe numere de piese ale tubului PA, modificările rapide ale rețetei și identificarea clară a sculelor pot economisi mai mult timp decât o mică creștere a vitezei maxime de îndoire.
Întreținerea nu este plină de farmec, dar este locul în care sunt prevenite multe probleme de îndoire. Verificați sculele pentru uzură, lustruire și acumulare la începutul fiecărei ture. Uitați-vă la inserțiile de clemă pentru tăieturi sau aplatizare. Confirmați că ghidajul de alimentare este aliniat și că senzorii sunt curați. Păstrați un mic jurnal de verificări ale unghiului de îndoire și modificări de compensare, astfel încât o derivă să fie vizibilă înainte de a deveni rebut.
Operatorii ar trebui să știe, de asemenea, cum arată o îndoire bună pentru fiecare număr de piesă. O ușoară urmă poate fi cosmetică pe un tub și un refuz pe altul. Mostre clare de acceptare, iluminare bună și un traseu scurt de escaladare pentru piesele îndoielnice fac mai mult pentru calitate decât un manual lung pe care nimeni nu îl citește.
Alegerea unei mașini de îndoit țevi PA este într-adevăr o problemă de potrivire: potrivire între tub, scule, sistemul de control și rutina de producție. Începeți cu tubul și desenul îndoirii, executați o încercare atentă și validați un lot mic înainte de a mări. Dacă ne trimiteți un eșantion de tub, un desen de îndoire și un timp de ciclu țintă, vă putem ajuta să analizați detaliile practice și să selectați o configurație care se potrivește sarcinii.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Clădirea A, nr. 299 Tangming Road, zona industrială Shihudang, districtul Songjiang, Shanghai, China
Drepturi de autor © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Rezervat Fabrica de echipamente de prelucrare automată a țevilor